白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
内容情况
四川某大型酒厂多余洗瓶废液治疗水平不佳,伴随着产量扩展,多余体统超工况行驶,喷水水环境下降大。该厂选择对目前有治疗服务设施实施净化处理升级系统,设计治疗的规模为150m³/d。
污水组成成分及源
该厂核心加工酱香型酱香型白酒,洗瓶工业废水具备有左右特色:
收废瓶的比例高,约占80%,导致废液可挥发物密度较高
在使用热碱洗瓶生产技术,焦化废水温较高(约40℃)
所含硅酸碱土金属洗洁剂剂材质
典范水硬度目标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,温度因素35-45℃,pH 8-10。
除理方法环节
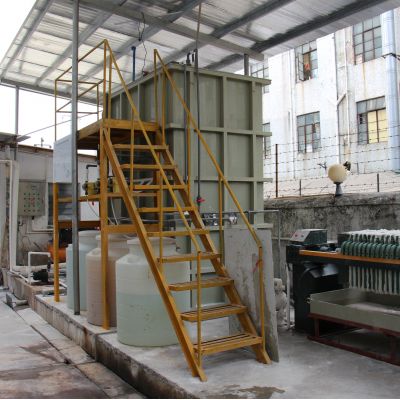
清理工业用"降热预清理+武器锻造生物化+三阶段清理"方法自驾路线:
一系列圆形逆流式冷却塔
:将污废水 溫度低于35℃这
与池
:加药系统浓盐酸的调节pH至7-
初沉池
:洗去重质漂浮物
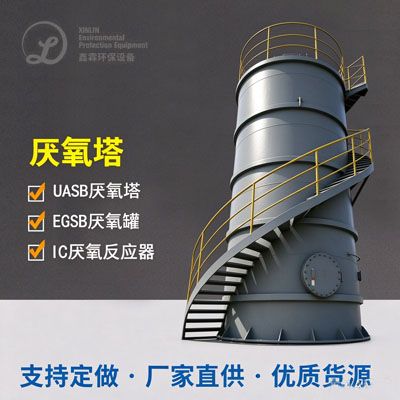
UASB生理物反应器
:高效性水解酸化池净化处理,COD的还原率相当于60%这
CASS不起作用池
:过渡期循坏特异性淤泥法,好氧办理
纤维板转盘过滤器
:换用传统式砂滤,征占小转化率高
太阳光的紫外线空气消毒
:无多次危害的消毒剂方式方法
更新水利有效利用率本来的打造物,将原爆气池更新为CASS池,最省成本约30%。
终结治疗效果
改建后软件工作效果好同质性不断提升,留水COD增强在80mg/L一些,BOD5≤20mg/L,SS≤30mg/L,达标随便尾气排放规范标准规范标准。运转能源消耗下降25%,淤泥时产极大减少40%,年运转保险费用开源节流约120万元。该真实案例为同类型高度白酒厂生活污水工作改建带来了了积极演示。

 扫一扫添加微信