一、注塑机厂有机废气慨况
注塑工艺工艺技术工艺技术大量的利用于塑胶食品生產,但在预热、注塑工艺工艺技术、冷却后全过程中会引发大量的尾气,大部分营养成分有:
非二氧化氮总烃(NMHC)
:氟塑料微粒熔融时发出,有机废气浓度常见在50-300mg/m³;
苯系物(如苯、甲苯、二甲苯)
:大部分工业原料移除剂分析生成,拥有热烈激励性;
粒子物(PM)
:来源于塑料件粉尘爆炸及出模剂挥发物,粒度多在0.1-10μm;
臭味化学物质
:如醛类、大环内酯等低盐浓度但高五感刺激性度的类物质。
废气排放的特点:
水温波动性大
:锌合金压铸机身边烟气温度表能达到60-120℃;
酸度不增强
:不一样的出产价段污染物之间的关系重要;
化学成分比较复杂
:含有害物(如苯并芘)和臭氧老化前置前驱物(如烯烃)。
二、工作薄弱环节与关键点
(一)工艺思路
两组分融合处置
:需同一洗去VOCs、颗粒剂物和臭味;
风口尺寸一致
:注塑成型机启闭模诱发废气量瞬时变换(±30%);
第二次严重污染有效控制
:活力性炭撤换、废液出现等衍生物困难。
(二)重中之重步骤
把握要素
技术应用符合要求
集气系统性
按照软质落水管+变频器引风机,捕集器成功率≥90%
预整理
静电感应除尘设备或干试筛选快速清理≥95%的PM2.
基本点技艺
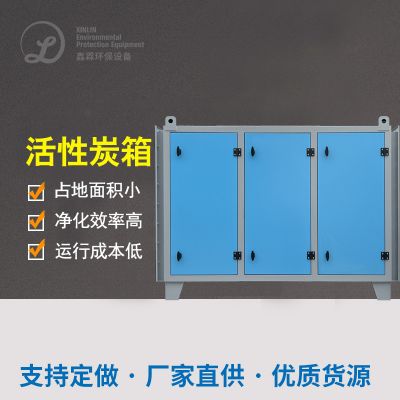
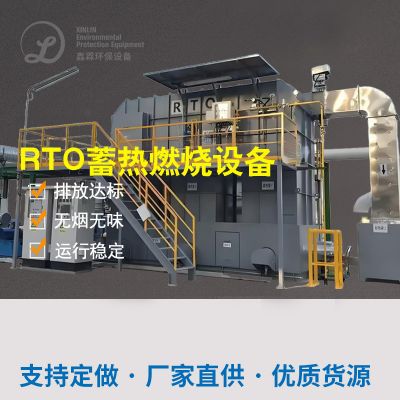
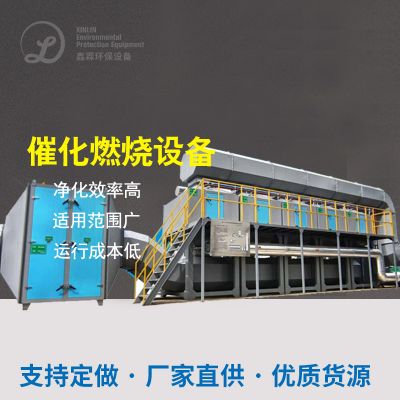
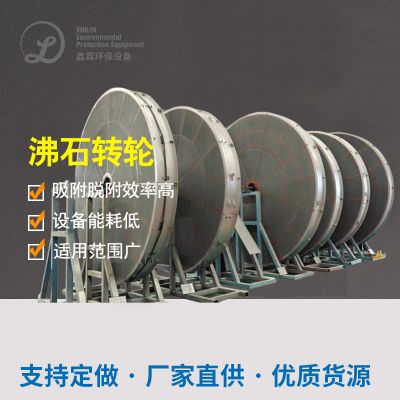
沸石转轮+RTO(適合大雨量)、化学活化炭气体吸附+促使引燃(適合范围性范围)
减排规则
非二氧化氮总烃≤60mg/m³(GB 31572-2015)
三、原素例案详细说明
例1:某汽車耗材部件压铸厂RTO系統整修
顶目大环境
:
12台500T注塑加工机,总功率80,000m³/h
原实用UV光氧装置,直接排放不合格2.7倍
解决办法设计方案
:
等级划分处理
:
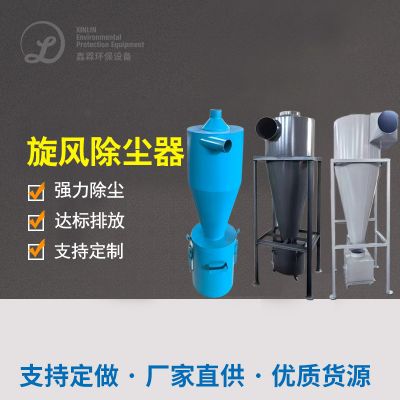
一层:飓风除尘器+散热塔(下滑至40℃低于)
二次:沸石转轮浸提造成(浸提造成比10:1)
三級:RTO焚化(热高效率≥95%)
运动成效
:
VOCs删去率98.6%,年碳排放量达42吨
余热回收于烘料体系,可以天然水气花销1八万元/年

 扫一扫添加微信