肉制品加工废水怎么处理方法|肉制品加工废水处理案例
投资项目大环境
该火腿精加企业处于华东的地方的地方,日精生产制造厂活猪500头,年产量各种火腿所制品20万吨。根据研发面积增大,和原有焦化废水补救措施已没有需要满足排放物量规定化化,人们非常更新变革。大型项目总投资加盟1200万美元,设计的概念补救效率为1500m³/d,请求补救后水体满足《蛋类精生产制造厂实业水破坏物排放物量规定化化》(GB13457-92)第一规定化化。
焦化废水化学物质与主要来源
化工废水关键来自于猪屠宰、腌渍、蒸制、制冷等工艺程序,还具有以上特征:
高氧含量充分废水处理:COD氧含量3000-6000mg/L,BOD氧含量1500-3500mg/L
高漂浮物:SS酸度800-1500mg/L,含有大批毛油和肉屑
高氮磷含量:NH3-N氧化还原电位150-300mg/L,TP氧化还原电位50-100mg/L
水体价格波动大:各种不同制造时间范围废液酸度一定的差异同质性
正确处理新工艺程序流程
选择"预治理+厌氧反应器+好氧+高度治理"搭配组合方法:
预除理时段
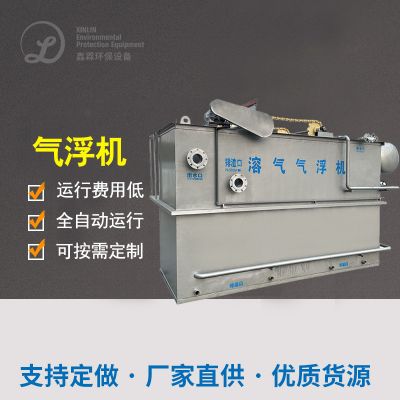
:除雾器→调池→气浮池(清掉大小粒溶物和浮油)
生物滤池净化处理
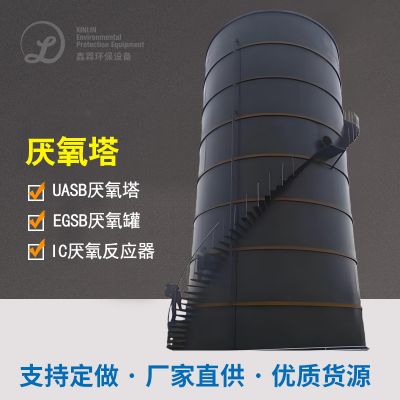
:UASB不良生物反应器(COD弄掉率60-70%)
好氧补救
:A²/O技术(导入脱氮除磷)
深度1加工处理
:混泥土发展→玻璃纤维滤池→太阳光的紫外线灭菌
污泥干化补救
:工业废水溶缩→带式刮刀离心机脱水器→土石方外理
的关键性能:UASB反应迟钝器HRT=24h,A²/O体统HRT=18h,MLSS=3500mg/L
结果英文结果
内容正常运作动态平衡后监测系统数据信息提示:
COD清理率≥95%,出水量COD<80mg/L
BOD除掉率≥97%,留水BOD<20mg/L
SS消除率≥93%,水流SS<50mg/L
NH3-N删去率≥90%,出水出水NH3-N<10mg/L
TP剔除率≥85%,留水TP<0.5mg/L
食用油除去率≥98%,喷水食用油<5mg/L
装置程序运行成本低约1.两元/m³,年碳排放出COD约2000吨,实现目标了电镀废水比较稳定考核标准排放出和资源的化采取。

 扫一扫添加微信